工艺塑料制品选购指南:注塑加工材质与工艺参数对比
📅 2026-09-17
🔖 晋江市华佳工艺塑料制品有限公司,塑料制品,工艺塑料,注塑加工,塑料工艺品,塑胶制品,产品定制
不少采购商在定制塑料工艺品时都遇到过这样的情况:同一套模具,换了加工厂,成品却出现缩水、飞边甚至表面流痕。问题往往不在模具本身,而在于注塑加工环节的材质选型与工艺参数没有匹配到位。
材质差异决定成品表现
常见的工艺塑料包括ABS、PP、PC、亚克力等。ABS流动性好、易电镀,适合做外观件;PP耐化学性强但收缩率高达1.5%~2.5%,薄壁件容易变形;PC透明度高、抗冲击,但熔体黏度大,需要更高的注射压力。以晋江市华佳工艺塑料制品有限公司的实践经验来看,材质选错,后续调机往往事倍功半。
关键工艺参数对比
不同材质的注塑加工窗口差异明显:
- ABS:料温210~250℃,模温50~80℃,注射压力60~100MPa
- PP:料温200~280℃,模温30~60℃,需搭配慢速保压减少缩痕
- PC:料温280~310℃,模温80~120℃,必须充分干燥4小时以上
模温每偏差10℃,PC制品的透明度就可能从镜面级降到雾度超标。
定制场景下的选型建议
做塑胶制品产品定制时,建议先明确使用环境:户外件优先考虑抗UV的ASA或PC/ABS合金;承重结构件关注玻纤增强牌号;透明塑料工艺品则要评估亚克力与PC在透光率和成本上的平衡。华佳工艺塑料制品在打样阶段会同步提供材质对比报告,帮助客户在开模前锁定方案。
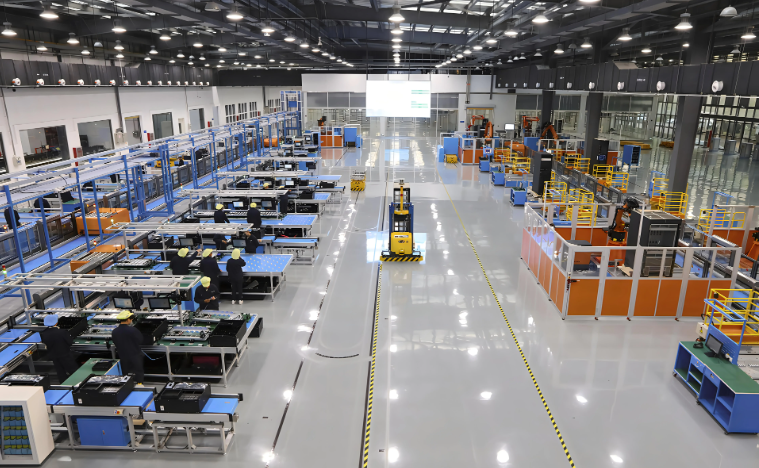
批量生产前,务必用实际模具做参数验证——实验室数据和小机台表现,跟量产大机往往不是一回事。